全站搜索

做粉体这么多年,我最怕的不是设备本身出故障,而是转运这一段。研磨、混合、筛分,前道工序都舍得花钱上密闭设备,结果物料从这台机器搬到那台机器,不少车间还停在人工提桶、螺旋输送机敞口落料。前面刚做出来的干净粉体,就在这几米路里重新吸了潮、重新扬了尘,还容易混进上一批的残留。这个问题说到底是转运环节天生是个 "断点"—— 有落差、有拐弯、设备之间要换向,料必须离开一个封闭腔体再进另一个。只要中间留个敞口,粉尘就有通道往外跑,人也跟着遭罪,时间长了职业卫生和防爆那两关都难过。
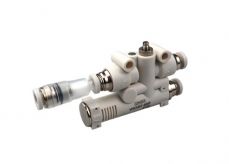
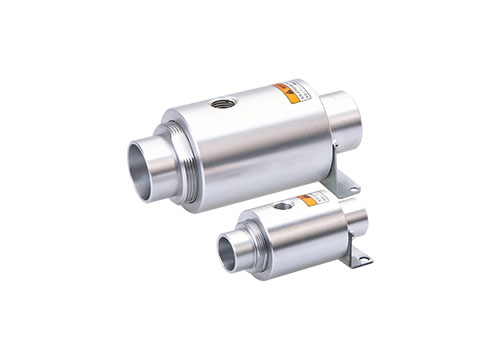
我手头常给客户推的 GZH-X185 真空输送器,就是专治这个断点的。它是气动式的,跟那种带旋涡气泵、罗茨风机的电动真空上料机不是一回事。这货本体没有电机,靠压缩空气在一个叫空气放大器的结构里形成负压,把料 "吸" 着走。好处挺实在:没旋转部件,基本不用日常维护;整机体积小,能直接串在现有产线里;对防爆车间尤其友好 —— 没有电机和摩擦部件,静电和火花风险天然就低一截。短距离、中低输送量、间歇性补料的活,它比上大电机的方案划算得多,这几年做锂电材料、陶瓷釉料、食品添加剂的车间都在这么用。
原理说穿了不复杂,就是反复循环的四步:先通压缩空气把系统抽成负压,物料在气压差作用下顺着管道进料斗;进了料斗,粉被过滤器拦下,干净的空气排出去;滤芯吸一会儿积了尘,反吹装置补一下破掉真空顺便清灰;气动放料门一开,料落到下游设备的料斗里,然后关阀门,再来下一轮。整条路径是负压密闭的,料从头到尾不接触外界空气,粉尘不外溢,交叉污染那关基本就过了。接触料的部分按工况选 304 或 316L 不锈钢,内壁抛光的,一天换三五个品种的车间,拆下来清洗也快,不容易挂料。
不过真要说好用,得看几个细节,都是我在现场踩过的坑。一是管路别乱接,弯头能少则少,必须转弯就选大曲率半径的,弯头一多压损上来,堵料就来了;料气比也得控制,太高容易在拐弯处沉积。二是易吸潮、易结块的料,吸料嘴要配助流或破拱的结构,不然气流只在料堆里 "打洞",周围物料不动,实际输送量远达不到标称值。三是气源别省,这类气动输送器常见供气压力在 0.6 到 0.8 兆帕,耗气量按规格从每分钟一两百升到两三千升不等,车间空压机的余量得先算清楚,不然吸不动、吸到一半就停。四是过滤器是整套里唯一要周期性换的耗材,PTFE 覆膜、PE、316L、钛烧结各有各的用处,换不换别按时间拍脑袋,看通气阻力 —— 阻力上来影响输送量了再处理,这样最省。
选型这块,参数表只能帮你一半忙。表上的输送量是理想工况下的上限,实际里物料的堆密度、含水率、输送距离、提升高度全都会打折,稳妥做法是在标称值上留余量,比如实际要每小时五百公斤,宁可往上一档选。还要跟上下游设备的节拍对齐:输送量得比下游混合机、压片机吃得快一点,又不能超过上游的供给能力,这样料斗里料位才稳,不会一会儿空抽一会儿满料。真想稳妥,把物料样品和工况条件一并交给厂家做匹配核算,比对着参数表反复比省时间多了,别人家报多少你信多少。
跟带电机的大机型比,它的边界也清楚:长距离、大批量、要连续输送的,就别硬靠气动式了,那得换罗茨风机那类靠气泵顶上去的方案;短距离、小批量、灵活补料的,气动式才是顺手那把。没有谁替代谁,是分工的事。真拿不准,就拿你的料去试,跑一趟实际输送量就明白了。
说到底,粉体产线的自动化程度,不看单台设备多先进,看的是设备之间那些断点有没有补齐。转运就是最典型的一处。把这一段用负压补上,粉尘控制、物料纯度、用工成本、产线节拍,几件事一起省心。挑的时候多带料、多报工况,让厂家按实际算一遍,比什么都靠谱。