全站搜索

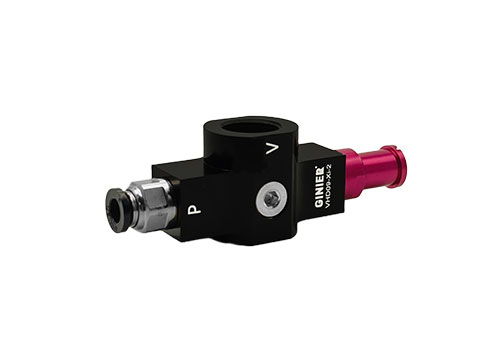
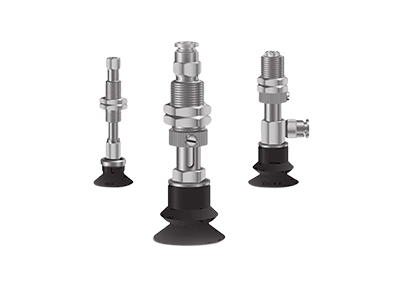
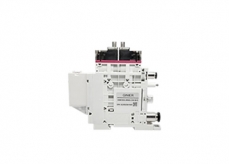
VHD 多级真空发生器通常面向需要更高吸附可靠性的自动化工位,比如重型板材搬运、注塑取件、码垛、玻璃吸附、金属件抓取、纸箱整列等场景。它靠压缩空气驱动,不需要单独配电动真空泵,安装位置灵活,响应速度也比较快。对于节拍紧、吸盘多、工件重量大或者管路容积偏大的工位,VHD 这类多级结构会比简单堆大口径单级发生器更有优势。
多级真空发生器的核心在于内部不止一个喷嘴或扩散级,压缩空气经过多级喷嘴逐级做功,能在相同耗气量下获得更大的真空流量。真空度决定“能不能吸住”,真空流量则决定“多快吸住”。如果工件表面平整、密封性好,真空度够基本就能稳定吸附;但如果吸盘数量多、管路长、工件有轻微透气,或者要求快速建立真空,流量不足就容易导致节拍拖慢、真空波动。
选型时不能只看真空度。很多现场问题并不是真空发生器本身不行,而是工件漏气、吸盘贴合不良、管路容积偏大,导致真空建立慢。VHD 多级真空发生器通常会在高真空和大流量之间做平衡,有的规格偏重真空度,适合吸附金属板、玻璃、塑料件等密封性好的工件;有的规格偏重真空流量,适合纸箱、多孔板、表面不平整工件等有一定泄漏风险的工况。
VHD 系列一般需要在合适的供气压力下工作,常见推荐压力多在 4.5~6bar 附近,具体要以厂家样本和实际供货规格为准。压力太低,真空度和流量都会下降;压力过高,耗气量增加,噪音也会变大,密封件磨损速度可能加快。现场气源最好保持干燥、洁净,进气端加装过滤器、调压阀等气源处理单元,能明显减少喷嘴和内部流道被杂质堵塞的风险。
真空发生器到吸盘之间的管路越短、弯头越少,抽真空速度就越快,系统响应也更稳。排气管要保持通畅,不能压扁、堵死,也不能接得过长或弯折过多。需要降噪时可以加消音器,但要注意排气阻力不能太大,否则会影响真空发生器的实际性能。很多设备在样机阶段表现正常,量产后出现吸附不稳,往往就是管路加长、吸盘增多后系统容积变大,原有规格跟不上。
密封材质选型也不能忽略。普通环境使用丁腈橡胶密封即可;如果现场有油雾、溶剂、酸碱性气体,或者对材料兼容性要求更高,可以考虑氟橡胶密封版本。部分型号还会区分是否带供气阀、是否内置消声器、是否支持真空开关或 IO-Link 信号,这些都会影响气路设计和后期维护。比如带真空检测功能的型号,可以更方便地判断工件是否吸附到位,也能减少误报警。
VHD 比较适合这些场景:工件较重,需要更高吸附可靠性;吸盘数量多,系统容积偏大;节拍紧,要求快速建立真空;工件表面略有透气,需要更大真空流量补偿;设备空间有限,希望就近产生真空;现场压缩空气条件较好,气源干燥洁净。如果产线需要长时间连续大流量抽真空,或者工件漏气非常严重,就要结合具体工况评估是否选用更大流量规格,或配合真空罐、真空阀组一起使用。
日常维护不需要太复杂,但要有规律。建议定期检查供气压力是否稳定,观察真空度是否有明显波动,确认吸盘是否磨损、管路是否漏气、过滤器是否需要排水或更换。发现吸附力下降时,不要急着更换真空发生器,可以先从气源、过滤、真空管路、吸盘状态、排气通畅度逐项排查。很多现场问题处理完气源和管路后就能恢复,没必要直接换件。
整体来看,VHD 多级真空发生器的优势在于结构紧凑、真空流量充足、耗气量相对较低,适合对吸附稳定性和能耗都有要求的自动化工位。它不是规格越大越好,关键要匹配现场工件、吸盘、管路、节拍和供气条件。不同厂家、不同批次在接口尺寸、性能参数、密封配置上可能存在差异,正式采购前建议以厂家样本参数和实际测试为准,这样能减少后期调试和更换成本。